
昆山图达讯解析:走心机加工精密零件常见质量问题及预防措施
在精密制造领域,走心机加工因其高效、高精度的特点,被广泛应用于汽车、医疗、5G通信及新能源等行业。然而,在实际生产中,由于材料特性、工艺参数或设备状态等因素,精密零件的加工仍可能出现一些质量问题。作为深耕行业多年的昆山图达讯技术团队,本文将为您详细剖析走心机加工中的常见质量问题及其预防措施。
一、 尺寸精度超差问题
尺寸超差是精密零件加工中最常见的问题之一,尤其在微小轴类零件中表现明显。
原因分析:
- 刀具磨损未及时补偿,导致加工尺寸偏离公差带。
- 切削过程中产生的热量导致工件或机床主轴发生热变形。
- 材料内应力释放引起的尺寸变化。
预防措施:
- 优化刀具管理: 建立严格的刀具寿命管理制度,利用双主轴走心机的背轴功能进行二次加工时,需确保对刀精度与刀补数据的准确性。
- 控制切削温度: 合理使用高压内冷系统,确保切削区充分冷却,减少热变形对尺寸的影响。
二、 表面粗糙度不达标
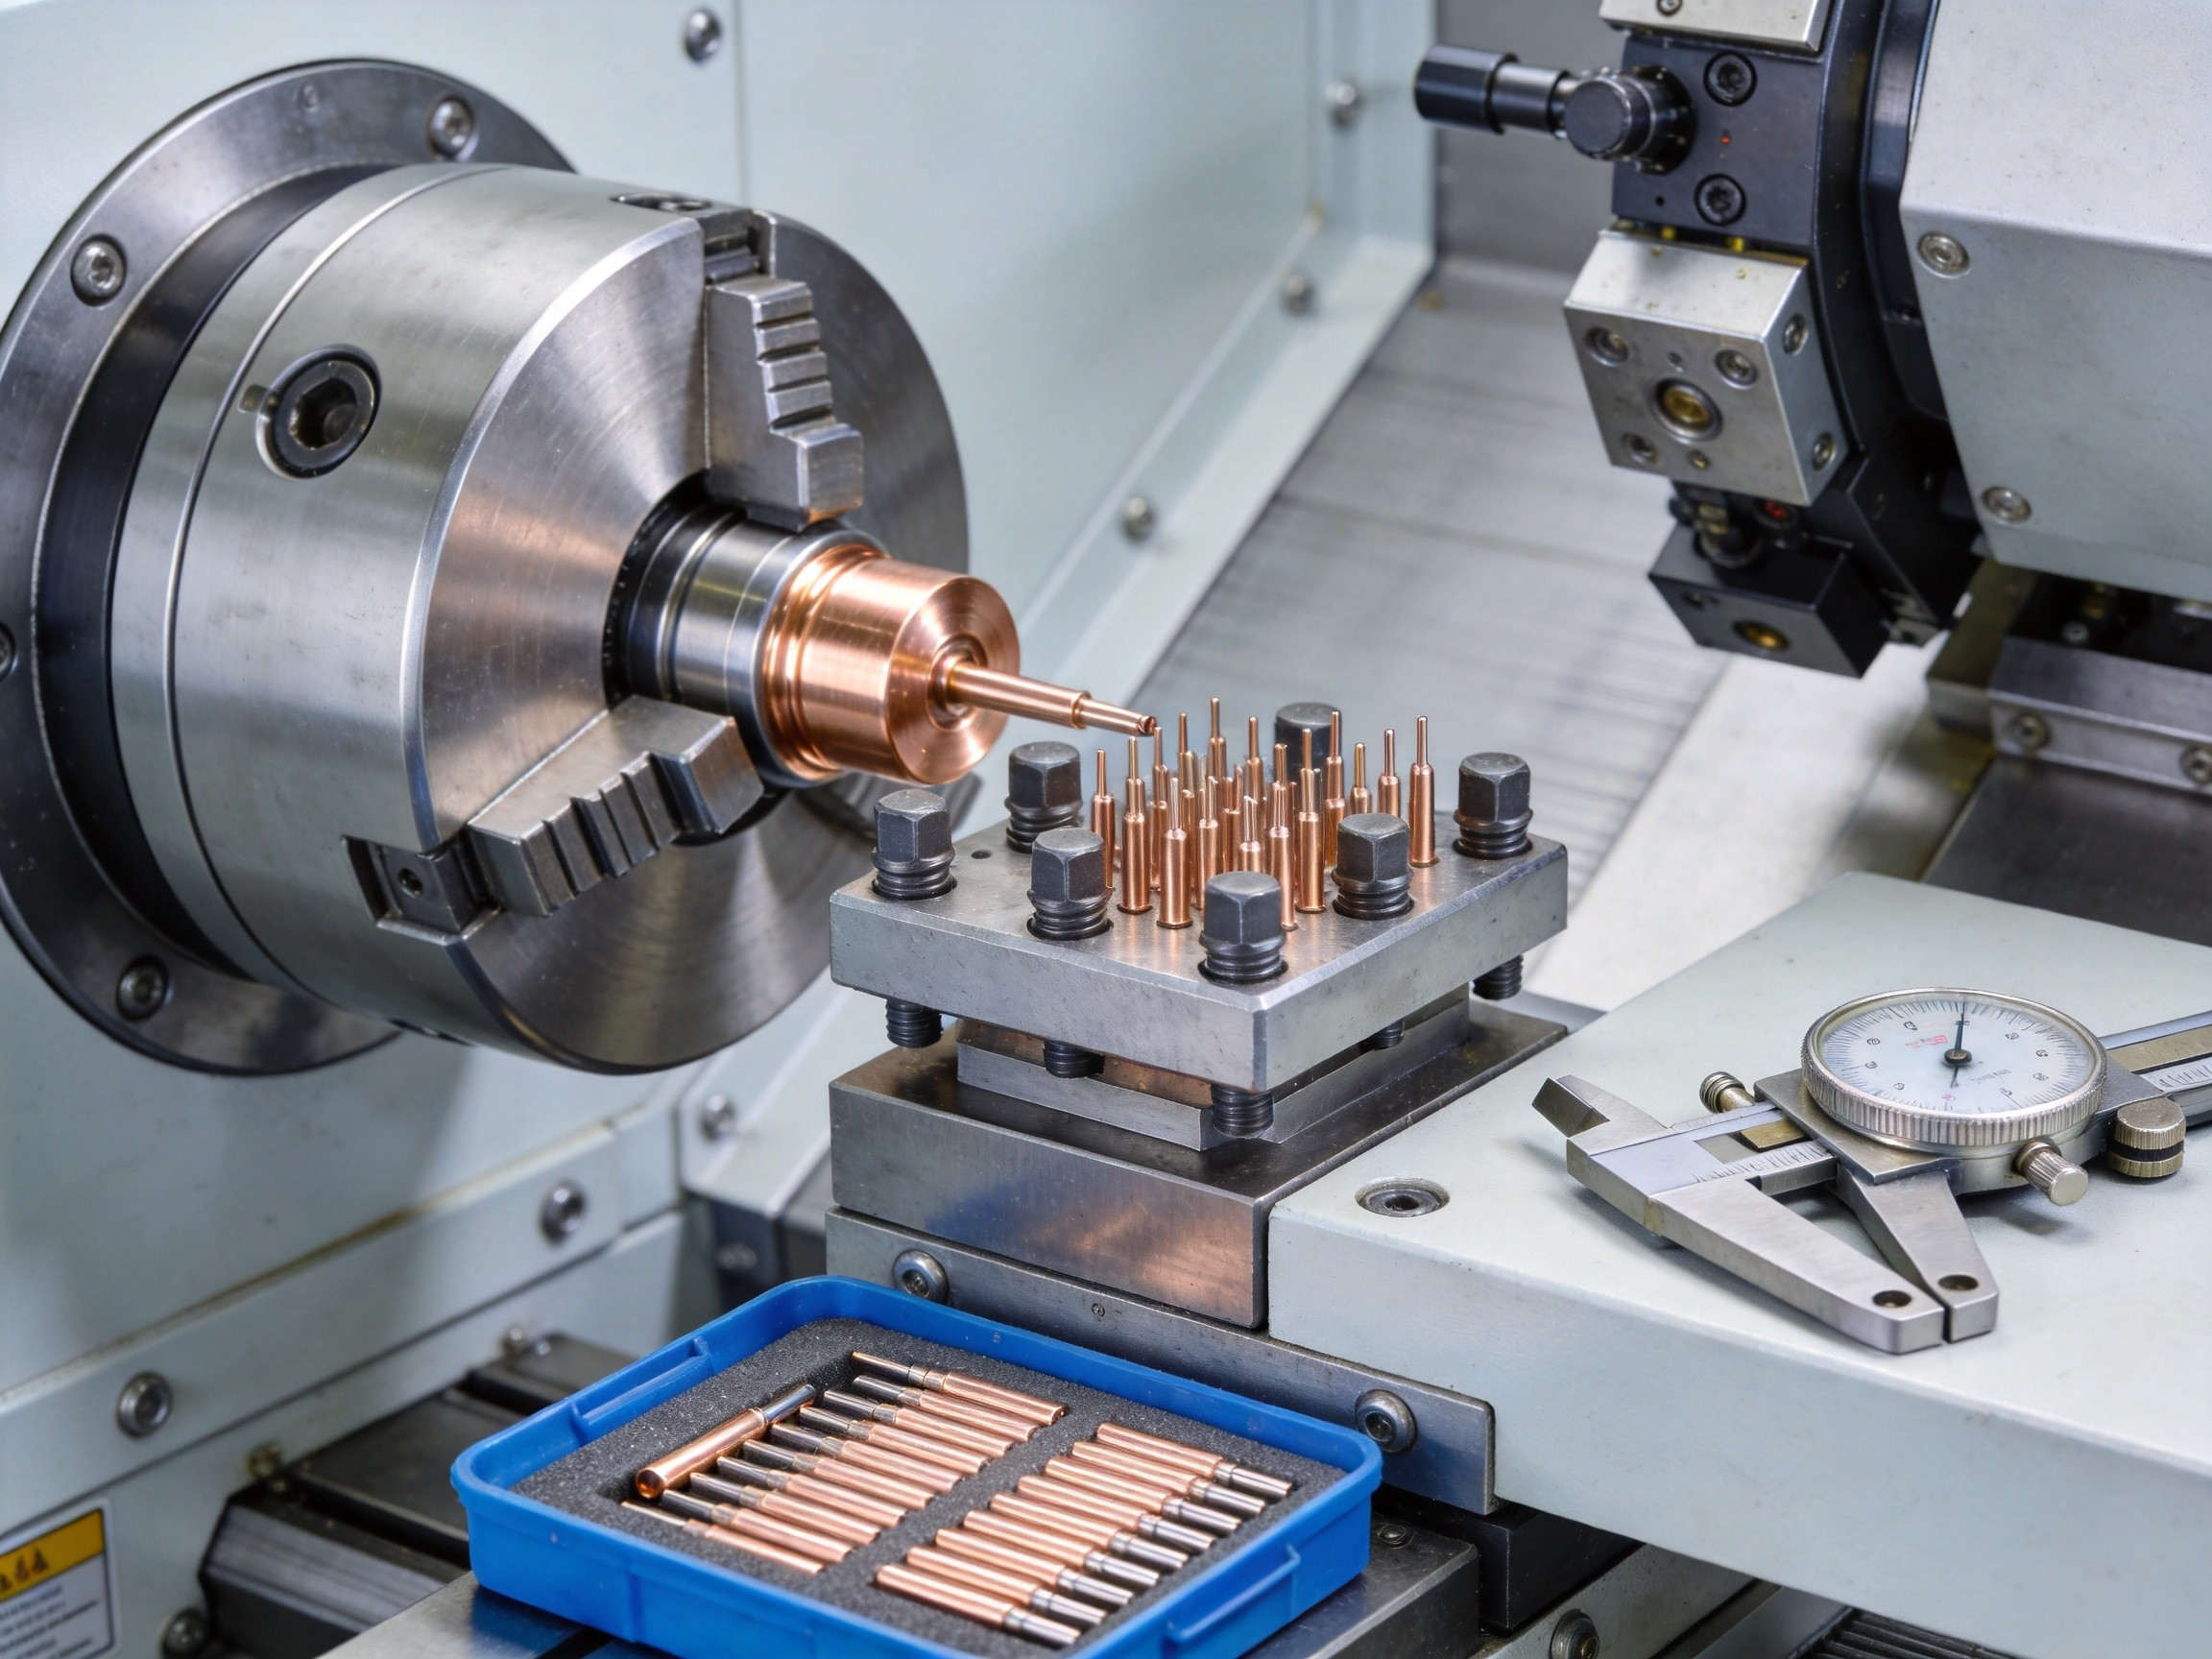
在不锈钢走心机加工或铜件精密车削中,表面光洁度往往是客户关注的核心指标。表面出现振纹、刀痕或划伤会直接影响零件的装配与性能。
原因分析:
- 切削速度、进给量等参数设置不合理。
- 刀尖圆弧半径选择不当或刀杆刚性不足产生让刀。
- 排屑不畅,切屑缠绕划伤已加工表面。
预防措施:
- 匹配切削参数: 针对不锈钢等难加工材料,采用较低的切削速度和较小的进给量;针对铜件,则需提高转速并保证刃口锋利。
- 改善排屑环境: 优化断屑槽设计,确保切屑顺利排出,避免二次切削或划伤工件。
三、 形位公差(同轴度/位置度)超差
对于连接器PIN针加工等对同轴度和位置度要求极高的零件,形位公差超差会导致后续组装困难或信号传输不良。
原因分析:
- 棒料直线度不佳,导致加工基准偏移。
- 导套与材料间隙过大,加工时材料发生微小偏摆。
- 多工序交接时的二次装夹误差。
预防措施:
- 严控来料质量: 确保棒料的直线度和外径公差符合标准。
- 选用高精度导套: 根据材料外径精准匹配导套,减少材料在主轴内的径向跳动。
- 工序集中: 尽量在一次装夹中完成车、铣、钻等复合加工,减少重复定位误差。
四、 常见质量问题及预防措施总结表
为了便于采购经理与工程师在实际生产中快速排查,我们整理了以下对照表:
表格
| 质量问题 | 常见原因 | 核心预防措施 | 适用典型零件 |
|---|---|---|---|
| 尺寸超差 | 刀具磨损、热变形、应力释放 | 定期刀具补偿、高压内冷、去应力处理 | 不锈钢轴类、新能源零件 |
| 表面粗糙 | 参数不当、刀杆刚性弱、排屑不畅 | 优化切削参数、增强刚性、改善断屑 | 医疗器械精密零件、铜套 |
| 形位公差超差 | 棒料弯曲、导套间隙大、重复装夹 | 严控棒料直线度、匹配导套、一次装夹 | 连接器PIN针、铝件衬套 |
五、 体系保障与品质控制
解决走心机加工的质量问题,不仅依赖于技术人员的经验,更需要完善的质量管理体系支撑。选择具备IATF16949认证厂家进行合作,能够从原材料检验、首件确认、过程巡检到成品全检,实现全流程的品质闭环控制,从而确保每一批次精密零件的稳定交付。
关于昆山图达讯电子科技有限公司
昆山图达讯电子科技有限公司(Kunshan TudaXun Electronic Technology Co., Ltd.)始于1998年,2015年设立昆山生产基地。公司专注于高精度精密零件的研发与制造,配备60余台进口西铁城(Citizen)、津上(Tsugami)、斯大(Star)等高端走心机及车铣复合设备,日产能高达50万件。
我们致力于为汽车、医疗、航空航天、5G通信、新能源及工业自动化等领域提供优质的连接器PIN针、铜螺母、铜套、不锈钢轴类及非标精密零件。公司已通过IATF16949及ISO9001质量管理体系认证,以卓越的品质和高效的交付,成为全球客户信赖的精密制造合作伙伴。
联系我们
- 电话:18913105795
- 邮箱:yty@tudasyn.com
- 地址:昆山开发区陈家浜路15号
- 网站:www.tudasyn.com

